В 2026 году Автоматические Силиконовые Формы станут иметь значение для вечеринок и среднего производства. Они применяются при изготовлении кухонных изделий, медицинских компонентов, технических уплотнителей и декоративных деталей. Автоматизация зависимости от ручного труда, но не соблюдает требования к точности.
По данным Grand View Research, мировой рынок силиконов продолжает расти благодаря медицине, электронике и пищевой промышленности. Fortune Business Insights также отметил рост популярности силиконовых изделий с устойчивыми характеристиками и повторяющейся геометрией. Эти отчёты касаются общего рынка, а не только формы. Это главное ограничение.
«Стабильность процесса важнее высокой скорости оборудования», — отмечает Михаил Орлов, инженер-консультант по автоматическому литью силикона. На вставке это означает точное дозирование, равномерный прогрев и контроль времени вулканизации. Ошибка в несколько градусов может изменить твёрдость детали. Следы воздуха тоже остаются сразу.
Для бизнеса важна не только цена и количество денег. Необходимо оценить оснастку ресурсов, совместимость с платной или перекисными сетями, время переналадки и доступность сервиса. Дешёвая модель иногда обходит дороже. Это звучит очевидно, но расчёты часто неполные.
В нашем обзоре рассматриваются лучшие Автоматические Силиконовые Формы для бизнеса в 2026 году. Наша производительность, точность, энергоэффективность и простота обслуживания. Результат зависит от задачи. Универсального решения нет.
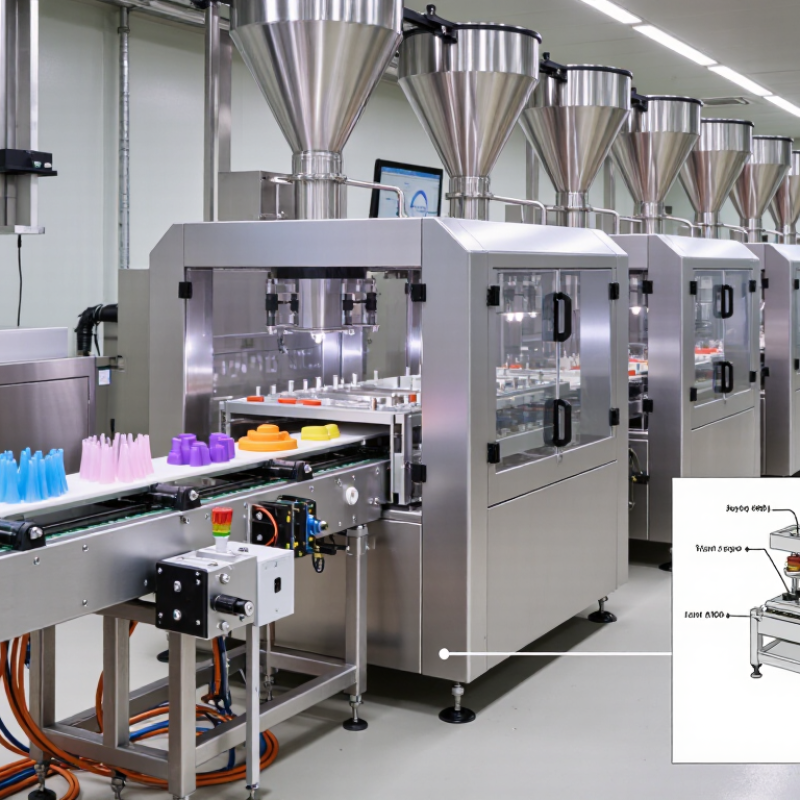
Автоматические силиконовые формы — это не просто эластичные матрицы. Терминал часто обозначает линию, где дозирование, смешивание, заливка, отверждение и включение происходят практически без ручного участия. Кремний поступает через насосы, а датчики контролируют массу, температуру и давление. Оператор впоследствии оснастку и корректирует режимы.
Такие решения для прокладок, уплотнителей, технических накладок и мелкосерийных изделий. Особенно полезная автоматизация при повторяющейся геометрии. Например, форма может работать с жидким силиконом при стабильной температуре, пока робот переносит готовые детали на охлаждающий стол. Важна твердость по Шору, усадка, время отверждения и совместимость с формой поверхности. Ошибка в дозировке дает липкие участки или пузырьки.
По данным Grand View Research, мировой рынок кремния сохранит устойчивый рост, среднегодовой темп до 2030 года будет примерно на 6%. MarketsandMarkets также связывает спрос с промышленными уплотнителями, электроникой и автоматизацией производства. Методики представляют собой выводы. Это необходимо. Покупатель учитывает не только форму цены, но и цикл, расход материала, обслуживание насосов и процент брака. Иногда полуавтоматическая установка выгоднее. Полная автоматизация требует точной оснастки, стабильного оборудования и квалифицированного персонала. В противном случае дорожная система лишь быстрее повторит ошибку.
Расчетный объем производства основан на одногнездном производстве, 8-часовой смене, 90% загрузке производства и указанных ниже циклах. Автоматическое дозирование и извлечение изделий из форм позволяют сократить ручную работу и повысить стабильность производства.
Автоматические силиконовые формы для бизнеса обычно делятся на несколько основных видов. Формы для литья жидкого крема LSR работают с дозированием, смешиванием и впрыскиванием материала. Компрессионные формы используют давление и нагрев. Трансферные решения для деталей средней сложности. Роботизированные формы дополнительных устройств обеспечивают автоматическое изъятие, визуальный контроль и подсчет изделий.
По данным Grand View Research, мировой рынок кремний измерялся примерно в 18,8 млрд долларов в 2022 году . В отчете прогнозировался среднедовой рост около 6,6% к 2030 году . Это поддерживает спрос на стабильные производственные процессы.
В добавлении важны не скорость, повторяемость размеров, форма температуры и точность дозирования. Отчеты Interact Analysis также отмечают рост применения промышленных инноваций в производстве полимерных изделий. Но красивые расчеты не всегда постоянны в цеху. Сложная форма может увеличить расходы на обслуживание.
Перед покупкой проверьте материал, количество гнезд, время работы и доступность запасных частей. Полезно запросить пробную партию. Измерьте процент брака на изделие. Слишком высокая автоматизация иногда мешает небольшому бизнесу: оператору трудно быстро изменить режим. Нужна не самая дорогая система.
Советы: начинайте с одной формы и фиксируйте показатели каждого цикла. Проверьте усадку силикона после пребывания. Отдельно рассчитывайте на очистку, переналадку и простое оборудование. Эти расходы часто недооценивают.
Автоматическая силиконовая форма в 2026 году должна выбираться не по внешнему виду, а под конкретную производственную задачу. Для мелких серий важна быстрая переналадка и простая очистка. Для массового выпуска критична стабильность ступени, ресурс матрицы и время цикла. По данным исследования Grand View Research за 2024 год, мировой рынок силиконов может вырасти примерно на 7% в год до 2030 года. Это спрос на точные и альтернативные формирующие решения.
Сначала определите материал изделия. Для гипса и воска подойдет мягкий силикон с хорошей видимостью. Для полиуретана и компаундов нужен состав с повышенной термостойкостью. Проверьте рабочий диапазон температуры, твердость по Шору и устойчивость к разрыву. Ошибка в этих параметрах быстро обнаруживается на тонких стенках и острых углах. В отчете MarketsandMarkets отмечается рост применения силиконовых материалов в промышленном производстве и создании прототипов. Но цифры отчета не заменяют испытаний на ваших ресурсах.
Объем выпуска меняет требования к автоматизации. До нескольких сотен изделий в месяц иногда достаточно полуавтоматического заливочного оборудования. В тысячах циклов необходимы дозирование, вакуумирование и контроль давления. Практика показывает: экономия на датчиках часто увеличивает брак. Нужен расчет окупаемости. Сравнительная стоимость формы, обслуживания и простой линии. Также проверьте ремонтопригодность. Идеальная форма редко остается идеальной после первого сезона.
| Тип пресс-формы | Рекомендуемое бизнес-приложение | Типичная твердость кремния | Диапазон рабочих температур | Типичные кариесы | Типичный цикл извлечения из формы | Расчетная производительность за 8-часовую смену | Наиболее подходящие материалы | Руководство по отбору |
|---|---|---|---|---|---|---|---|---|
| Одногнездная компрессионная форма | Изготовление деталей методом литья под давлением небольшими партиями, прототипы, аксессуары на заказ и тестирование продукции. | Берег А 30–50 | от -50°C до 230°C | 1 | 3–10 минут | 48–160 штук | Силиконовый каучук, термореактивные эластомеры, отдельные композитные материалы. | Идеально подходит для гибкого производства, частых изменений в конструкции и низких затрат на оснастку. |
| Многогнездная компрессионная форма | Среднесерийное производство повторяющихся деталей с постоянными размерами. | Берег А 30–60 | от -50°C до 230°C | 4–24 | 3–8 минут | 240–3840 штук | Силиконовый каучук и другие термоотверждаемые эластомерные компаунды | Выбирайте этот вариант, когда стоимость рабочей силы имеет значение, а конструкция изделия достаточно стабильна, чтобы оправдать наличие нескольких полостей. |
| Формовочная форма для литья жидкого силиконового каучука | Уплотнения для крупносерийного производства, медицинские компоненты, детали для детских товаров и высокоточные потребительские товары. | Берег А 10–80 | от -50°C до 250°C | 4–64 | 20–90 секунд | 2560–92160 штук | Двухкомпонентный жидкий силиконовый каучук | Подходит для автоматизированного, воспроизводимого производства, где высокие затраты на оснастку оправдываются большими объемами заказов. |
| трансферная форма | Детально проработанные уплотнительные элементы, компоненты электроизоляционного материала и вставки, требующие контролируемого заполнения. | Шор А 40–70 | от -50°C до 220°C | 2–32 | 2–8 минут | 120–7680 штук | Термоотверждаемая силиконовая резина и наполненные эластомерные компаунды | Подходит в случаях, когда форма должна герметизировать вставки или заполнять сложные полости с улучшенным контролем технологического процесса. |
| Автоматическая ротационная форма | Непрерывное производство мелких силиконовых деталей, уплотнений, заглушек и многоразовых принадлежностей. | Шор А 20–70 | от -40°C до 220°C | 8–48 | 30–180 секунд на индекс | 1280–23040 штук | Жидкий силиконовый каучук и термоотверждаемые силиконовые компаунды | Отличный вариант для непрерывного производства, минимизации ручной работы и обеспечения стабильного времени цикла. |
| Силиконовая форма с микротекстурой | Поверхности, обеспечивающие хорошее сцепление, тактильные потребительские товары, декоративные элементы и детали с мягким покрытием. | Берег А 20–50 | от -40°C до 200°C | 1–16 | 1–6 минут | 80–7680 штук | Силиконовая резина, жидкая силиконовая резина и совместимые термореактивные материалы. | Приоритетными задачами являются точное воспроизведение поверхности, контролируемое высвобождение и надлежащая вентиляция для получения тонких текстур. |
| Силиконовая форма для контакта с пищевыми продуктами | Выпечка, кондитерские изделия, замороженные десерты и многоразовые кухонные принадлежности. | Берег А 20–50 | от -40°C до 230°C | 1–32 | 5–30 минут | 16–3072 штуки | Сертифицированный силиконовый каучук, контактирующий с пищевыми продуктами. | Перед покупкой убедитесь в соответствии материала требованиям безопасности для контакта с пищевыми продуктами, способности контролировать запахи, термостойкости и совместимости с чистящими средствами. |
| Форма из медицинского силикона | Трубчатые компоненты, мягкие на ощупь медицинские детали, защитные чехлы и изделия для работы с жидкостями. | Шор А 20–80 | от -60°C до 250°C | 1–32 | 30 секунд – 8 минут | 120–30 720 штук | Документированная медицинская силиконовая резина | Требовать прослеживаемости, валидированных технологических процессов, пригодности для чистых помещений (где это применимо) и документально подтвержденного соответствия материалов установленным требованиям. |
| Высокотемпературная силиконовая форма | Промышленные прокладки, термостойкие крышки, компоненты печей и детали термозащиты. | Берег А 40–80 | от -60°C до 300°C | 1–16 | 5–20 минут | 24–1536 штук | Высокотемпературные силиконовые компаунды и термостойкие эластомеры | Выбирайте усиленную оснастку и компаунд, рассчитанный на фактическую рабочую температуру в процессе эксплуатации, а не только на пиковую. |
| Прототип и пресс-форма для изготовления мостов | Проверка рыночной целесообразности, инженерные образцы, индивидуальные заказы и временное производство перед изготовлением оснастки. | Берег А 10–60 | от -40°C до 220°C | 1–8 | 2–15 минут | 32–1920 штук | Силиконовая резина, полиуретан, эпоксидно-совместимые компаунды и отдельные литейные материалы. | Выбирайте скорость и гибкость дизайна, когда прогнозируемый спрос неопределен или ожидаются изменения в продукте. |
2026: лучшие автоматические силиконовые формы для бизнеса
Сравнение затрат, производительности и окупаемости оборудования
Автоматическая силиконовая форма оправдана не сама по себе, а при стабильном объеме заказов. В качестве примера важно упомянуть полный цикл: стоимость установки, оснастки, источника, электроэнергии и обслуживания. Дешёвое оборудование иногда требует частой ручной настройки. Это увеличивает скрытые расходы и нагрузку на сотрудников.
Для расчёта возьмём небольшое производство. Оператор загружает материал, запускает цикл и контролирует температуру. Современная система может выпускать 40–60 изделий в час, но реальная производительность ниже паспортной. Остановки, очистка и замена форм занимают время. Нормальным ориентиром считается коэффициент загрузки около 70–80%. Считаем трезво.
Окупаемость лучше проверять по трем сценариям: минимальному, рабочему и оптимистичному. В рабочем варианте учитываются зарплата оператора, процент брака, ремонт и сезонное падение солнца. Например, оборудование стоимостью 18 000 евро при дополнительной прибыли 1 500 евро в месяц окупается примерно за 12–16 месяцев. Такой диапазон реалистичнее рекламных обещаний. Данные важные обещания.
Перед покупкой стоит запросить тест на оригинальные материалы и форму. Необходимо измерить время режима, расход материала, стабильность температуры и долю дефектов. Полезно проверить доступность нагревателей, датчиков и уплотнителей. Иногда небольшая переплата за обслуживание низкой простой выше, чем номинальная высокая скорость. Ошибку легко допустить. Столь высокая автоматизация также не всегда выгодна малому цеху: при нерегулярных заказах оборудование простаивает, капитальные затраты продолжают работать против бизнеса.
В 2026 году автоматические силиконовые формы будут выбирать не только по производительности. Для бизнеса важна стабильность цикла, доступность обслуживания и повторяемость готовых изделий. Перед запуском оператором после мороза измерьте давление, дозировку материала и состояние рабочих блюд. Контроль начинается здесь. Параметры фиксируются в журнале, чтобы быстро поддерживать измерения.
Во время эксплуатации форму не перегружают и не скрывают, соблюдайте технологический режим. Избыточное давление вызывает заусенцы, а защита от температуры защищает поверхность поверхности. После каждой смены удаляйте остатки силикона мягким скребком и безворсовой салфеткой. Абразивы и агрессивные растворители могут повредить эластичный слой. Это дорого исправлять. Периодически проверяйте уплотнение, крепление клапанов и точность смыкания половинной формы.
Готовые изделия контролируют по массе, размерам, цвету, твердости и наличию пузырьков. Для измерений используются калибровочные приборы, а результаты сохраняются вместе с номером детали. Выборочные нагрузки выдержите при нагревании перед повторной проверкой. Такова есть усадка. На примере идеальной автоматизации встречается редко: даже новый комплект иногда дает разные края после прогрева. Причину нельзя угадать. Сначала сравнивают настройки, очистку и фактическую температуру, затем меняют только один параметр. Такой подход медленнее, но надежнее для серийного выпуска.
Quality Commercial LED Lighting specializing in LED Tubes, LED Bulbs, LED Troffers, LED Door Kits, LED Retrofit Kits, LED Panels, LED Spot Lights, LED Wall Packs, LED Lamps, LED Drivers, LED Accessories, LED Lights, LED Sales, and LED Manufacturing. Headquartered in Atlanta, Georgia, USA.